

13年专注于医疗模式开发
和注塑生产一体化服务
-
手机:
-
电话:
0755-2904 1235
-
邮箱:
sales@kaierwo.com
-
地址:
深圳市光明区公明街道马山头第六工业区3号整栋
手机:
电话:
邮箱:
地址:
2026-10-28
医疗领域的一次性耗材、微流控芯片、给药装置等产品,越来越多采用薄壁结构,以节省材料、降低单件成本。但薄壁件注塑成型难度远高于普通塑件,熔体在狭小模腔内容易冷却凝固,导致缺料、短射;冷却不匀又会造成翘曲变形、尺寸不稳。对医疗器械而言,缺料、变形不仅影响装配,还直接关乎产品密封性与使用安全,需要在模具设计、注塑工艺、材料选型三方面系统管控。
薄壁件壁厚通常在 0.3~1.5mm 之间,熔体在模具内流动阻力大、散热快,容易在填充末端凝固,形成短射、缺料。壁厚越薄,成型窗口越窄,对注塑机注射速度、压力、温度要求越高。 变形的根源主要是熔体填充不均匀与冷却不均。薄壁件各处壁厚存在差异时,填充速率不一致,产生内应力;冷却阶段,厚薄区域收缩量不同,冷却后应力释放,引发翘曲、弯曲。此外,玻璃纤维增强材料取向不一致,也会导致收缩各向异性,加剧变形。缺料与变形往往相伴出现,需整体考虑。
优化浇口位置与数量。薄壁件要尽量让熔体快速、均匀填充模腔,浇口应设在壁厚较厚、填充阻力小的位置,必要时采用多点浇口、扇形浇口,缩短熔体流动距离,避免填充末端凝固缺料。
合理设计流道与进胶方式。采用热流道系统,减少流道阻力、保持熔体温度,提升薄壁件填充能力;冷流道则需加大主流道、分流道尺寸,降低熔体降温损耗。
充分设置排气。薄壁模腔狭小,气体容易困住形成气阻、缺料,需在分型面、熔体末端设置排气槽,快速排出模内空气,保证熔体填充满腔。
强化冷却系统并均衡控温。薄壁件冷却要快而均匀,采用随形冷却水路,贴合产品轮廓,避免局部过热;同时控制型芯、型腔温差,减少收缩不均引发的翘曲变形。
预留尺寸补偿与加强筋设计。针对材料收缩率预留补偿量;在变形敏感部位合理布置加强筋,提高薄壁结构刚性,抑制翘曲。
高速高压注射。薄壁件熔体填充时间极短,需在凝固前完成填充,应提高注射速度、注射压力,采用分级注射,先在高压下快速填充主体,再缓冲保压,减少缺料。
优化模具温度。采用较高的模温,延缓熔体冷却、降低填充阻力,配合高料温,保证熔体在薄壁模腔内充分流动,减少短射与熔接痕。
合理设定保压。保压阶段补充因冷却收缩产生的体积亏损,延长保压时间、适当提高保压压力,减少缩水、翘曲,但需防止胀模。
控制冷却时间。薄壁件冷却速度快,需匹配合理的冷却时间与模温,避免脱模过早导致应力释放变形,同时保证生产效率。
选择高流动性、低收缩率的医用级材料,如医疗 PP、高流动性 POM、增强尼龙等,有利于薄壁填充、减少缺料;玻纤增强材料要注意其收缩各向异性,需在模具设计阶段针对性补偿。医疗薄壁件还需关注材料生物相容性与灭菌适应性,不能只追求成型性能而牺牲安全合规。
薄壁医疗件成型窗口窄,必须通过多轮试模验证工艺参数。T0 试模重点检查缺料、变形、熔接痕等缺陷,逐步优化注射速度、模温、保压等参数,配合三坐标检测变形量,直至产品尺寸稳定、填充饱满、外观合格。每次试模留存工艺参数与检测记录,满足医疗产品追溯要求。
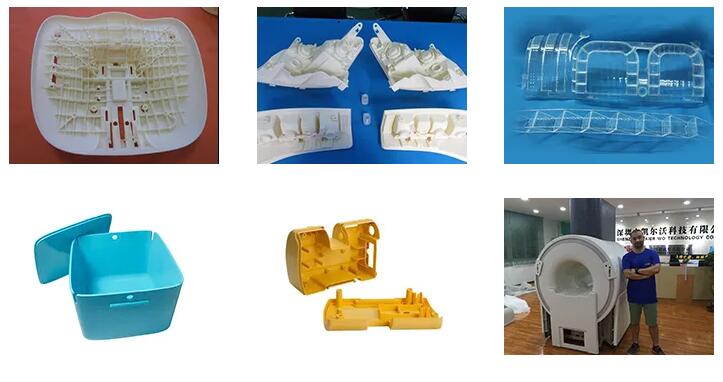
凯尔沃科技深耕医疗模具与薄壁件成型配套,熟悉医疗薄壁耗材、微流控产品的缺料变形管控难点,可从模具设计阶段优化浇口、排气与随形冷却结构,配合高精度注塑设备与多轮试模调试,锁定稳定的薄壁成型工艺参数。配备三坐标检测,严格控制产品尺寸与翘曲量,帮助医疗企业高效解决薄壁件缺料、变形问题,保障产品成型品质与量产良率。
